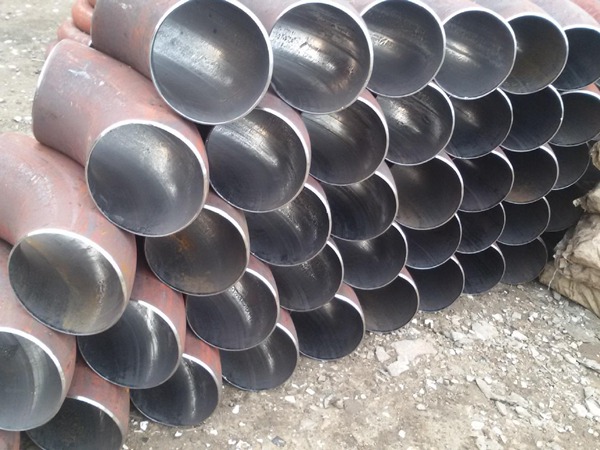
推制弯头就是推制成型的弯头,弯头推制成型时主要的一种弯头成型生产制作工艺,首先是因为推制成型的弯头也就是推制弯头生产制作速度快,然后就是推制弯头生产制作时可以成批量生产制作,在就是推制弯头的质量好,推制弯头这种成型工艺是弯头主要的成型生产制作工艺。
推制弯头-几何形状的主参数有曲率半径R、与曲率半径圆垂直的截面不圆度( 实际截面直径Ds - 标准截面直径Db) 及壁厚δ( 见图1) 。影响推制弯头几何形状的工艺参数有: 推制用坯料的材质、壁厚和外径、芯棒头的材质及形状、加热温度及其分布以及推进速度。下面分别讨论各工艺参数对推制弯头几何形状的影响。 (1)推制弯头用坯料的材质、壁厚和外径对推制弯头几何形状的影响火力发电行业常用推制弯头的材质有WB36 和A335P22 等。WB36 的高温强度小于A335P22 的高温强度,WB36 的高温塑性小于A335P22的高温塑性,WB36 的导热系数小于A335P22 的导热系数。故在坯料外径、壁厚及芯棒头形状尺寸相同的情况下,WB36 与模具的贴合性能小于A335P22 。推制弯头需要正火+ 回火热处理、机加工端口,壁厚需留有烧损及机加工余量。一般余量为弯头理论壁厚的10 % ~20 %。弯头壁厚δ与截面直径D 比值越小,与模具的贴合性能越好,但弯头内弧越容易失稳起皱。根据金属在塑性变形时体积不变、推制成形时壁厚不变( 实际微减薄) 、弯头外弧长度与管坯长度相等的特点,推导出推制管坯外径公式:
Dp ———管坯外径; R———弯头曲率半径;
δ———弯头壁厚;
D———弯头截面直径。